


Расследование
2026-09-11
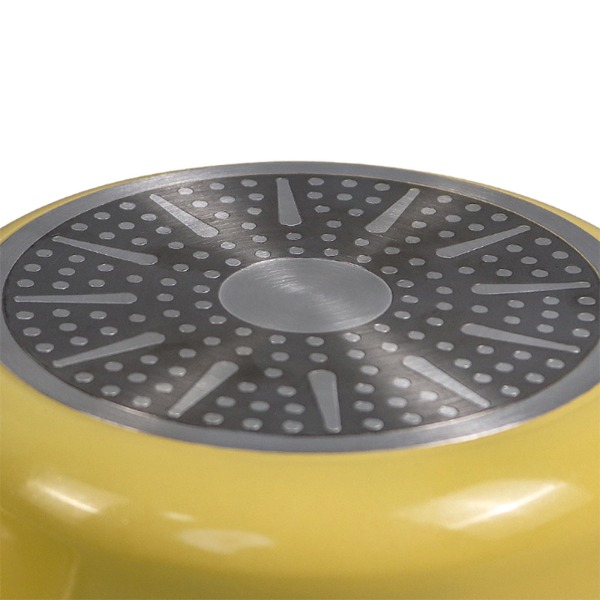
Текстуру поверхности легко заметить, поставив кастрюлю на свет или подержав ее в руке. Гладкая металлическая поверхность создает визуальное впечатление, отличное от поверхности с тонкими линиями, мягким рисунком или слегка разнообразной отделкой. Для Поддон для молока из нержавеющей стали с антипригарным покрытием , такие различия также могут влиять на то, как будет подготовлена последующая обработка поверхности и как будет выглядеть готовый кузов.
Текстурирование начинается до того, как будет создана окончательная антипригарная поверхность. Лист нержавеющей стали проходит несколько этапов обработки, прежде чем стать корпусом сковороды, и прокатка является одним из этапов, который может повлиять на состояние поверхности металла. Контакт между листом и роликами может придавать поверхности тот или иной характер, в зависимости от состояния оборудования и обрабатываемого материала.
Однородная поверхность не обязательно означает, что каждая сковорода должна выглядеть абсолютно гладкой. Разные конструкции посуды могут требовать разной отделки. Во время производства важно, чтобы выбранное состояние поверхности соответствовало предполагаемому внешнему виду и требованиям последующей обработки.
Несколько факторов тесно связаны между собой:
Корпус сковороды может иметь привлекательную форму, но в то же время иметь нежелательные различия на ее поверхности, если состояние листа не контролировалось должным образом. По этой причине текстура поверхности требует внимания на ранней стадии, а не рассматривается только как вопрос окончательного внешнего вида.
Текстура также может влиять на отражение света от металла. Мелкие отметины могут казаться более заметными под определенными углами, а более ровная поверхность может создать постоянный визуальный эффект вокруг тела. Такие характеристики легче заметить на изогнутой посуде, поскольку свет меняет направление, следуя за стенкой кастрюли.
Таким образом, для производителей контроль поверхности связан как с внешним видом, так и с стабильностью производства. А Фабрика посуды из нержавеющей стали необходимо учитывать состояние листа до того, как он достигнет стадий формования и нанесения покрытия, поскольку более поздние процессы не всегда могут устранить различия, созданные ранее.
Прокатка изменяет форму и состояние листа нержавеющей стали при контакте с вращающимися роликами. Листовой материал проходит через пространство между валками под действием давления, что позволяет материалу стать тоньше, ровнее или приблизиться к требуемому состоянию для последующей обработки.
На текстуру поверхности влияет не только общая идея прессования металла между двумя валками. Фактический контакт между поверхностью ролика и нержавеющей сталью играет важную роль. Ролик с гладкой контактной поверхностью может дать другой результат, чем ролик с мелкими отметинами на поверхности.
Во время обработки одновременно происходит несколько действий. Лист движется вперед, ролики вращаются, и на материал действует давление. Стабильное движение помогает поддерживать более постоянный контакт между металлом и роликом. Изменения в положении подачи или состоянии материала могут привести к видимым различиям на обрабатываемом листе.
Таким образом, роллинг можно рассматривать с учетом двух взаимосвязанных целей:
Формирование материала
Лист подгоняется под необходимую толщину и форму для последующего производства.
Поверхностный контроль
Контакт с валиком влияет на состояние и внешний вид металлической поверхности.
Ни одна из функций не существует отдельно во время производства. Изменение, внесенное для поддержки формы материала, может повлиять на внешний вид поверхности, в то время как желаемое качество поверхности может предъявлять определенные требования к процессу прокатки.
Для производства посуды обработанный лист позже должен выдерживать формование изогнутого тела. Поэтому состояние поверхности следует учитывать вместе с тем, как материал будет вести себя на следующих этапах.
Полезный производственный поток можно описать просто как:
Лист нержавеющей стали → прокатка → проверка поверхности → формовка → подготовка поверхности → антипригарная обработка.
Каждый этап основывается на состоянии, созданном предыдущим. Разница в поверхности, замеченная после нанесения покрытия, могла возникнуть гораздо раньше, во время подготовки листа или прокатки.
Ролики находятся в непосредственном контакте с листом нержавеющей стали, поэтому состояние их поверхности может оказать заметное влияние на получаемую текстуру. Чистый и ухоженный валик обеспечивает более предсказуемую контактную поверхность, в то время как износ, следы или загрязнения могут привести к появлению различий на обработанном листе.
Состояние роликов может постепенно меняться в ходе обычного производства. Постоянный контакт с металлом, очистка, обращение и хранение могут повлиять на поверхность ролика. Небольшие изменения не всегда могут быть очевидны при взгляде на само оборудование, однако их легче увидеть на листе нержавеющей стали.
Несколько практических проверок могут помочь выявить возможные причины различий в текстурах:
Техническое обслуживание заключается не только в поддержании чистоты оборудования. Это также помогает поддерживать стабильное взаимодействие между роликом и материалом.
Для Фабрика посуды из нержавеющей стали Раннее выявление источника поверхностной проблемы может сократить количество ненужных корректировок на более позднем этапе производства. Если метка появляется неоднократно в одном и том же месте, проверка соответствующей области ролика может предоставить полезную информацию.
Состояние валика также должно соответствовать желаемой текстуре. Намеренно текстурированная поверхность требует контролируемого рисунка контакта, а не случайной шероховатости, вызванной износом или повреждением. Поэтому производственному персоналу необходимо различать предполагаемую отделку и нежелательный дефект поверхности.
Такой контроль становится особенно актуальным, когда из листа нержавеющей стали впоследствии формируются небольшие корпуса посуды. Изогнутые поверхности позволяют легче заметить незначительные различия в текстуре, поскольку отражения меняются поперек стенки кастрюли.
Давление определяет, насколько прочно лист нержавеющей стали прилегает к роликам. Во время прокатки давление должно быть достаточным, чтобы материал мог пройти через необходимый зазор, сохраняя при этом стабильное движение. Изменения давления могут влиять как на толщину материала, так и на контакт с поверхностью.
Слишком большое внимание к одной части процесса может создать проблемы в других. Настройка, выбранная главным образом для придания формы материалу, может не обеспечить желаемого состояния поверхности, в то время как настройка, ориентированная на поверхность, может повлиять на поведение листа во время последующего формования.
Давление работает вместе с рядом других условий, в том числе:
Стабильный процесс обычно обеспечивает более стабильное взаимодействие между валком и листом. Внезапные изменения могут привести к появлению областей, которые будут отличаться от окружающего материала, особенно когда лист перемещается по рабочей зоне неравномерно.
Поэтому осмотр поверхности должен выходить за рамки цвета или общего внешнего вида. Осторожное проведение рукой по листу иногда может выявить изменение текстуры, которое трудно увидеть на расстоянии. Визуальный осмотр при подходящем освещении также может облегчить идентификацию линий, неровностей или локальных отметок.
При производстве кухонной посуды давление следует учитывать в зависимости от материала и предполагаемого маршрута обработки, а не рассматривать как фиксированную настройку для каждого продукта. Поддон для молока с антипригарным покрытием из нержавеющей стали может иметь особую форму корпуса и требования к поверхности, поэтому условия качения должны поддерживать эти более поздние этапы.
Лист нержавеющей стали не каждый раз поступает в процесс прокатки в одинаковом состоянии. Чистота поверхности, плоскостность, предыдущая обработка и консистенция материала могут влиять на реакцию листа при контакте с роликами.
Небольшие неровности поверхности, присутствующие до прокатки, могут стать более заметными после обработки. Грязь или посторонний материал также могут мешать контакту между роликом и листом, оставляя следы или изменяя внешний вид локального участка.
Таким образом, проверка перед прокаткой может быть сосредоточена на простых вопросах:
Проверка поступающего материала помогает отделить проблемы, возникающие в самом листе, от проблем, возникающих во время прокатки. Такое различие становится полезным, когда при последующей обработке поверхности обнаруживаются неровные участки.
Подготовка также связана с окончательным антипригарным покрытием. На подготовленную металлическую поверхность наносится покрытие, поэтому различия в базовой нержавеющей стали могут повлиять на внешний вид готовой сковороды. Обработка поверхности не всегда может компенсировать неровности, созданные на более раннем этапе.
Для Stainless Steel Non Stick Milk Pan, surface quality is therefore built progressively. Rolling creates one part of the foundation, while forming and later surface preparation continue to shape the final result. Careful control at each stage makes it easier to maintain a consistent surface without relying on excessive correction near the end of production.
Прокатка создает часть состояния поверхности, с которой будет работать последующая обработка. Лист нержавеющей стали может показаться приемлемым до формовки, однако небольшие различия в текстуре становится легче заметить после того, как материал будет придан форму корпуса сковороды.
На подготовленную металлическую поверхность наносится антипригарная обработка, поэтому при подготовке поверхности необходимо учитывать условия, создаваемые при прокатке. Области с разными отметинами, шероховатостью или неровным внешним видом могут по-разному реагировать во время последующей обработки, поэтому последовательная подготовка является важной частью производства посуды.
Необходимо провести полезное различие между металлическая текстура и законченный внешний вид поверхности . Прокатка влияет на саму нержавеющую сталь, а последующая обработка добавляет еще один уровень характеристик поверхности. Один этап не заменяет полностью эффект другого.
Для Stainless Steel Non Stick Milk Pan, several points can be checked before later treatment:
Подготовка поверхности также должна соответствовать форме посуды. Плоский лист и изогнутый корпус сковороды ведут себя по-разному во время обращения и обработки. Формирование может изменить то, как свет достигает поверхности, что может сделать определенные следы более заметными.
Хорошая координация между прокаткой, формовкой и обработкой поверхности может облегчить контроль текстуры. Когда каждый этап работает с условиями, созданными на предыдущем этапе, можно уменьшить количество ненужных корректировок ближе к концу производства.
Прокатный контроль не обязательно должен фокусироваться только на окончательном внешнем виде посуды. Проверка листа во время обработки полезна, поскольку источник изменения поверхности легче определить, когда он все еще близок к той стадии, на которой он появился.
A Фабрика посуды из нержавеющей стали во время рутинного производства можно уделить внимание нескольким областям:
Состояние ролика
Следы, загрязнения или неравномерный износ валика могут повлиять на поверхность листа. Регулярное наблюдение помогает отделить проблемы, связанные с оборудованием, от проблем, связанных с материалами.
Листовая подача
Стабильное движение обеспечивает более постоянный контакт между листом и роликом. Неравномерная подача или движение могут привести к различиям в обрабатываемом материале.
Внешний вид поверхности
Осмотр при подходящем освещении может выявить линии, пятна или изменения, которые могут быть неочевидны при различных условиях просмотра.
Выравнивание материала
Лист, который не перемещается по рабочей зоне должным образом, может создать неровный рисунок поверхности.
Изменения между партиями
Когда внешний вид поверхности меняется от одного производственного цикла к другому, можно проверить как состояние материала, так и состояние оборудования, а не корректировать один фактор, не проверяя другие.
Регулярный контроль также создает полезную связь между производством и последующими проверками качества. Если после формовки или антипригарной обработки возникает проблема с поверхностью, записи более ранних проверок могут помочь сузить место начала разницы.
Стабильность начинается с контроля условий, влияющих на контакт между листом нержавеющей стали и роликами. Состояние оборудования, подготовка материала, подача и обращение – все это имеет значение.
Простой производственный подход может включать в себя:
Текстуру также следует оценивать в соответствии с предполагаемым дизайном посуды. Определенная поверхность может быть частью запланированного внешнего вида, а изолированная царапина или неровная линия могут указывать на проблему обработки.
Существенные изменения также требуют внимания. Листы нержавеющей стали с различным состоянием поверхности могут по-разному реагировать во время прокатки. Обработка каждого листа одинаково без проверки его исходного состояния может затруднить контроль поверхности.
Обращение после катания также имеет значение. На правильно обработанном листе могут оставаться следы во время хранения, штабелирования или перемещения по производственной зоне. Сохранение обработанных поверхностей защищенными до следующего этапа помогает сохранить состояние, созданное при прокатке.
Для Поддон для молока из нержавеющей стали с антипригарным покрытием Равномерную текстуру поверхности легче поддерживать, если производственная группа рассматривает прокатку как часть непрерывного процесса, а не как изолированную операцию.
После прокатки могут стать заметными некоторые проблемы с поверхностью. Некоторые из них могут уже существовать во входящем листе, тогда как другие могут появиться в результате контакта с роликами, подачи или обработки.
Неровная текстура — одна из возможных проблем. На листе могут быть различия между отдельными областями, из-за чего конечный корпус сковороды после формования выглядит неоднородным.
Видимые линии могут иметь несколько причин. Следы от роликов, посторонние материалы, повреждения при обращении или движение по зоне обработки — все это может создавать линейные узоры. Определение направления и местоположения отметки может помочь определить, какой этап заслуживает более тщательного изучения.
Локальные изменения поверхности также могут возникать вокруг определенных участков листа. Такие различия не следует сразу рассматривать как проблему покрытия, если они уже присутствовали до обработки поверхности.
Полезная последовательность проверки:
Входящий лист → прокатный лист → формованный корпус лотка → подготовленная поверхность → готовая поверхность.
Сравнение каждого этапа помогает определить, когда изменение текстуры впервые становится заметным. Такой подход более практичен, чем проверять только готовую посуду и потом пытаться выявить причину.
Текстура поверхности является частью полного дизайна посуды. Форма сковороды, состояние нержавеющей стали, прокатка, формовка, подготовка поверхности и антипригарная обработка — все это влияет на конечный внешний вид.
Поэтому при разработке продукта требования к поверхности следует обсуждать до начала обычного производства. Желаемая текстура должна быть совместима с состоянием листа и последующим процессом формования. Один и тот же подход к поверхности может не вести себя одинаково в разных формах сковородок.
Связь между этапами производства может облегчить управление процессом. Проектные группы могут определить предполагаемый внешний вид поверхности, а производственные группы проверяют, может ли маршрут прокатки и формовки обеспечить его.
Для Stainless Steel Non Stick Milk Pan, practical questions include:
Такие вопросы удерживают разработку текстуры на основе фактической конструкции сковороды. Прокатка – это не просто этап изменения толщины листа; это также создает состояние поверхности, которое сохраняется на более поздних этапах производства посуды.
Рекомендуемые продукты


NEWDREAM: +86 13646697735
HUANGXUKITCHENWARE: +86 19557954954


Промышленная зона Донггао Фенхуаншан, город Тонгцин, округ Вуйи, город Джинхуа, провинция Чжэцзян, Китай
Авторские права © Wuyi Huangxu Industry & Trade Co., Ltd.Все права защищены

 English
 русский
 日本語
 Español
 Deutsch


